تعیین مواد مناسب برای قالب دستگاه تزریق پلاستیک یعنی انتخاب پلیمری که نیاز عملکردی قطعه، شرایط محیط مصرف، محدودیتهای قالب و بودجه تولید را همزمان برآورده کند.برای تعیین مواد مناسب بهتر است ابتدا خواص مکانیکی و حرارتی موردنیاز قطعه را مشخص کنید، سپس محیط کاربرد را بسنجید و در پایان سازگاری ماده با انقباض، خنککاری و خشککردن را بررسی کنید. برای نمونه، PP انتخاب اقتصادی برای قطعات ساده است، ABS وقتی ظاهر و کیفیت سطح قطعه مهم باشد مناسب است، PA برای قطعات متحرک و در معرض سایش، مثل چرخدنده، کاربرد دارد و PC هم برای قطعات شفاف و مقاوم در برابر ضربه انتخاب میشود. در این مقاله معیارهای فیلتر کردن گریدها، شش ماده پرکاربرد، پلیمرهای خاص و اثر ماده بر طراحی قالب را مرور میکنیم پس با ما همراه باشید.
چرا انتخاب پلیمر مناسب برای تزریق دشوار است؟
 تنوع گرانولهای پلیمری و اهمیت انتخاب مواد اولیه مناسب برای تزریق پلاستیک.
بازار صدها گرید تجاری از دهها خانواده پلیمری دارد که در وزن مولکولی، شاخص جریان مذاب (MFI) و خواص فیزیکی و شیمیایی تفاوت دارند. ماده بر طراحی قالب، آلیاژ، خنککاری، تناژ دستگاه و هزینه نهایی اثر مستقیم میگذارد، پس باید با چند معیار مشخص فهرست گزینهها را کوتاه کرد.
چالش انتخاب از میان هزاران پلیمر در صنعت تزریق
انتخاب از میان انواع پلیمر کار چندان راحتی نیست بنابراین برای فیلتر کردن مواد اولیه بهتر است این معیارها را در نظر بگیرید:
سختی Shore A و Shore D
سختی شور (ASTM D2240 و ISO 868) مقاومت سطح در برابر فرورفتگی است. Shore A برای مواد نرم مثل لاستیک، TPR و گریدهای نرم TPU و Shore D برای مواد سختتر مثل PC، PA و گریدهای سخت TPU به کار میرود. این دو مقیاس همپوشانی دارند اما تبدیل دقیقی بینشان نیست. برای PC و POM آزمون راکول هم رایج است.
انعطافپذیری و صلبیت
صلبیت با مدول کشسانی (ISO 527) و مدول خمشی (ISO 178) سنجیده میشود. PE و گریدهای نرم TPU انعطافپذیرند و PC، PMMA و PA تقویتشده با الیاف شیشه صلبترند. انعطافپذیری به معنی مقاومت ضربه بالا نیست، چون ضربه جداگانه با آزمون ایزود (ISO 180) یا شارپی (ISO 179) ارزیابی میشود.
تأثیر چگالی بر وزن قطعه
چگالی (ISO 1183) وزن قطعه و مصرف ماده را در حجم یکسان مشخص میکند. PP با حدود ۰٫۹۰ گرم بر سانتیمتر مکعب سبکترین و POM با حدود ۱٫۴۱ سنگینترین گزینه این مقاله است. ABS حدود ۱٫۰۵ و PC حدود ۱٫۲۰ دارد و این اعداد با گرید تغییر میکنند.
تعادل عملکرد فنی و هزینه تمامشده
قیمت ماده فقط بخشی از هزینه است اما این عوامل هم اثر دارند: زمان سیکل و نرخ ضایعات، خشککردن یا گازگیری پیش از تولید و استهلاک قالب و دستگاه. به همین دلیل است که گرید گرانتر با سیکل کوتاهتر و ضایعات کمتر ممکن است ارزانتر تمام شود.
معرفی ۶ متریال پرکاربرد برای قالب تزریق پلاستیک
 گرانولهای پلیمری، مواد اولیه تولید انواع قطعات تزریق پلاستیک هستند.
شش ماده زیر بخش بزرگی از تولید تزریقی را پوشش میدهند.
پلیپروپیلن (PP)
سبک، ارزان و مقاوم در برابر مواد شیمیایی با جذب رطوبت ناچیز. ضعفهایش انقباض بالا، تابیدگی و حساسیت به UV بدون پایدارکننده است. کاربرد: درب بطری و بستهبندی.
اکریلونیتریل بوتادین استایرن (ABS)
تعادل مناسبی از استحکام، چقرمگی و کیفیت سطح دارد و آبکاری و رنگآمیزی را میپذیرد. در برابر UV و برخی حلالها ضعیف است و پیش از تزریق باید با گازگیر خشک شود. کاربرد: بدنه لوازم برقی.
پلیآمید (Nylon)
PA6 و PA66 مقاومت سایشی و خستگی بالایی دارند و برای چرخدنده و بوش مناسباند. گریدهای دارای الیاف شیشه پایدارتر هستند. جذب رطوبت بالا، خشککردن پیش از تزریق را ضروری میکند.
پلیکربنات (PC)
شفاف و ضربهگیر است اما رطوبت در دمای فرآیند باعث هیدرولیز و افت خواص آن میشود، پس خشککردن دقیق لازم است. ترک ناشی از تنش محیطی (ESC) و زرد شدن بدون پایدارکننده UV از ریسکهای آن است.
پلیاتیلن سنگین و سبک (HDPE و LDPE)
مقاومت شیمیایی بالا و جذب رطوبت بسیار کمی دارند. HDPE صلبتر و LDPE انعطافپذیرتر است. انقباض زیاد را باید با طراحی قالب و خنککاری مهار کرد.
ترکیب ABS+PC
آلیاژی آمورف که کیفیت سطح ABS را با مقاومت ضربه و حرارت PC ترکیب میکند و خواصش به نسبت اجزا بستگی دارد. کاربرد: داشبورد خودرو.
مقایسه سریع دمای فرآیند شش ماده
| ماده | دمای مذاب یا ذوب | دمای قالب |
|---|
| PP | ۲۰۰ تا ۲۵۰ | ۲۰ تا ۶۰ |
| ABS | ۲۱۰ تا ۲۵۰ | ۴۰ تا ۸۰ |
| PA (نقطه ذوب پلیآمید ۶ و ۶۶) | ۲۴۰ تا ۳۰۰ | ۶۰ تا ۱۲۰ (بسته به گرید) |
| PC | ۲۸۰ تا ۳۲۰ | ۸۰ تا ۱۲۰ |
| HDPE و LDPE | ۱۶۰ تا ۲۴۰ | وابسته به گرید |
| ABS+PC | ۲۴۰ تا ۲۸۰ | ۶۰ تا ۹۰ |
پلیمرهای خاص برای کاربردهای دقیقتر
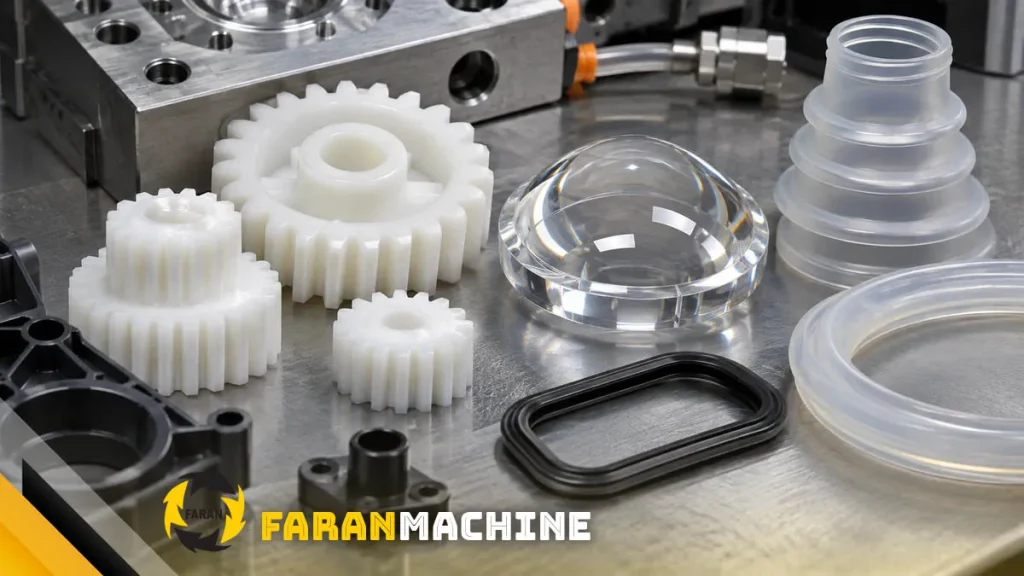 کاربرد پلیمرهای مهندسی در تولید قطعات دقیق، شفاف و انعطافپذیر.
برای دقت ابعادی بالا، شفافیت نوری یا نرمی لاستیکی باید سراغ مواد زیر رفت.
پلیاکسیمتیلن (POM)
اصطکاک پایین و مقاومت سایشی و خزشی عالی دارد و انقباضش حدود ۱٫۸ تا ۲٫۵ درصد است. ماندگاری طولانی یا دمای بالا در سیلندر آن را تجزیه میکند و فرمالدهید حاصل به سیلندر و مارپیچ آسیب میزند.
پلیاستایرن مقاوم (HIPS)
ارزان و کمانقباض (حدود ۰٫۴ تا ۰٫۷ درصد) با سطح مناسب برای چاپ، اما ضعیف در برابر UV و حلال. کاربرد: ظروف یکبارمصرف.
اکریلیک (PMMA)
شفافیت نوری حدود ۹۲ درصد و مقاومت عالی در برابر UV و هوازدگی. شکننده است و با حلال و الکل ترک میخورد. کاربرد: لنز و پوشش چراغ.
الاستومر ترموپلاستیک (TPU و TPR)
رفتار لاستیکی با قابلیت تزریق. TPU از ۶۰ شور A تا ۷۵ شور D سختی دارد، در برابر سایش و روغن مقاوم است و به خشککن نیاز دارد. TPR ارزانتر است و برای دستگیره و آببندی به کار میرود.
فاکتورهای انتخاب ماده بر اساس محیط مصرف قطعه
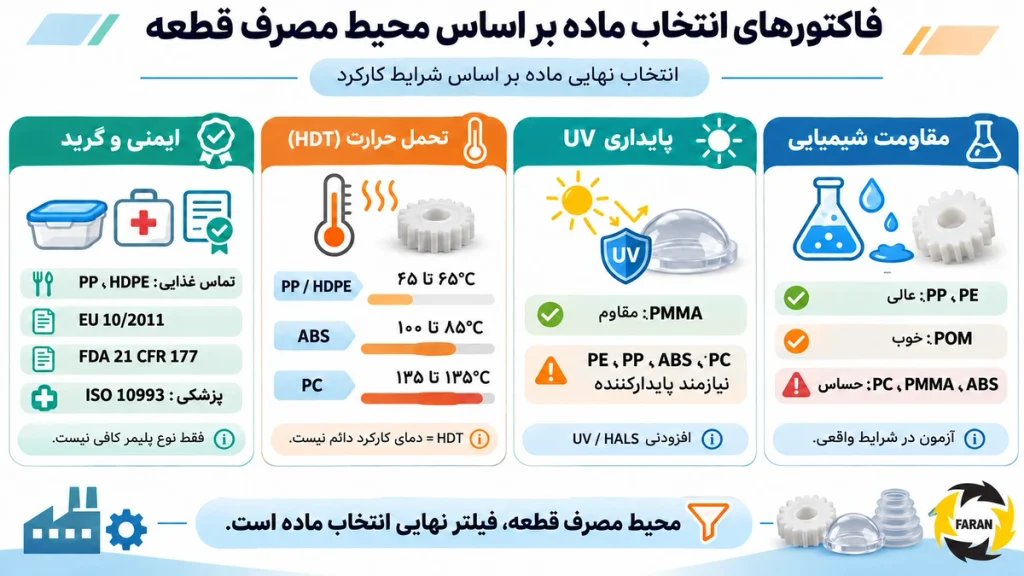 معیارهای مهم انتخاب مواد تزریق پلاستیک؛ از مقاومت شیمیایی و حرارتی تا پایداری UV و ایمنی.
شرایط کارکرد قطعه، فیلتر نهایی انتخاب است اما بهتر است این فاکتورها را مدنظر قرار دهید:
مقاومت در برابر مواد شیمیایی و خورنده
PP و پلیاتیلن در برابر اسید و باز رقیق عالیاند و POM در برابر سوخت و حلال آلی خوب عمل میکند. PC و PMMA با قلیاها و الکلها ترک میخورند و ABS از کتونها و استرها آسیب میبیند. چون مقاومت شیمیایی به تنش داخلی هم وابسته است، آزمون در شرایط واقعی بهترین راه است.
پایداری در برابر UV برای محیط بیرونی
PMMA ذاتاً مقاوم است. PE، PP، ABS و PC در تابش طولانی ممکن است تغییر رنگ بدهند یا ترد شوند و گریدهای پایدارشده یا افزودنیهای UV و HALS این مشکل را کم میکنند.
تحمل حرارت و دمای تغییر شکل تحت بار
شاخص HDT (ISO 75) دمایی است که نمونه زیر بار مشخص در آن به میزان معینی تغییر شکل میدهد. در ۱٫۸ مگاپاسکال، PP و HDPE حدود ۴۵ تا ۶۵، ABS حدود ۸۵ تا ۱۰۰ و PC حدود ۱۲۵ تا ۱۳۵ درجه سانتیگراد دارند. HDT برابر دمای کارکرد دائم نیست و خزش و مدت استفاده را باید جداگانه سنجید.
استانداردهای ایمنی برای کاربرد بهداشتی و گرید غذایی
برای تماس غذایی، انطباق گرید و قطعه نهایی با مقررات EU 10/2011 و FDA 21 CFR 177 بررسی میشود. PP و HDPE در بستهبندی غذایی رایجاند اما نوع پلیمر بهتنهایی کافی نیست و افزودنیها و شرایط تماس هم مهماند. در کاربرد پزشکی، ISO 10993 ملاک زیستسازگاری است.
تأثیر نوع پلاستیک بر ساخت قالب و ابعاد آن
هر ماده رفتار انقباضی، حرارتی و جریانی متفاوتی دارد و این رفتار مستقیماً به طراحی قالب تزریق پلاستیک مرتبط میشود. برای آشنایی با انواع قالب تزریق پلاستیک میتوانید مقاله اختصاصی ما در این باره را مطالعه کنید.
محاسبه نرخ انقباض و دقت ابعادی
پلیمرهای نیمهبلورین (PP، PE، POM، PA) بهدلیل تشکیل ساختار بلوری بیش از پلیمرهای آمورف (ABS، PC، PMMA، HIPS) منقبض میشوند. ابعاد حفره قالب از رابطه زیر به دست میآید که S نرخ انقباض است:
ابعاد حفره = ابعاد قطعه ÷ (۱ − S)
انقباض در جهت جریان و عمود بر آن یکسان نیست، بهویژه با الیاف شیشه. مقادیر آن در ISO 294-4 تعریف شده و برای قطعات دقیق، قالب نمونه توصیه میشود.
تطبیق دمای ذوب با سیستم خنککاری
زمان خنککاری بخش عمده سیکل است. موادی مثل PP و PE با قالبهای متصل به چیلر آب معمولی کار میکنند، اما موادی مانند PC و PA66 به دلیل نیاز به دمای قالب بالاتر (۸۰ تا ۱۲۰ درجه سانتیگراد)، به دستگاههای کنترل دمای قالب (TCU) از نوع آب تحت فشار یا روغنی نیاز دارند. خنککاری ناهمگن در این مواد، تنش باقیمانده و تابیدگی به همراه میآورد.
گام نهاییِ انتخاب متریال
تعیین مواد مناسب برای قالب دستگاه تزریق پلاستیک با سه سوال مهم تعیین میشود: قطعه چه خواص مکانیکی و حرارتی میخواهد، در چه محیطی کار میکند و ماده با قالب و دستگاه سازگار است یا نه. سختی، صلبیت و هزینه فهرست را کوتاه میکنند و انقباض و خنککاری تصمیم نهایی را تأیید میکنند. امیدواریم این مقاله به شما در تعیین این مواد کمک کرده باشد.
فاران ماشین با تکیه بر تجربه بیش از ۴۰ سال بنیانگذاران خود در حوزه ماشینآلات صنایع پلاستیک، از پیشگامان این صنعت به شمار میآید. این مجموعه تلاش کرده است نقش خود را فقط به تأمین تجهیزات محدود نکند و در مقام مشاور، مسیر را برای صنعتگران روشن کند.
منبع: Protolabs
سوالات متداول
آیا میتوان مواد بازیافتی را با مواد نو در تزریق پلاستیک ترکیب کرد؟
بله، اما با نسبت کنترلشده و پس از خشککردن. مواد بازیافتی معمولاً وزن مولکولی و خواص مکانیکی کمتری دارند و نسبت بالای آنها کیفیت و رنگ قطعه را تغییر میدهد.
برای قطعاتی که نیاز به آبکاری فلزی دارند، کدام گرید ABS مناسبتر است؟
گریدهای مخصوص آبکاری (Plating Grade) مناسباند، چون سطحشان بهتر اچ میشود و لایه فلزی محکمتر میچسبد. گرید دقیق را از دیتاشیت بگیرید.
بهترین زمان خشککردن رزینهای رطوبتپسند قبل از تزریق چقدر است؟
زمان و دما به نوع رزین و گرید بستگی دارد و باید طبق دیتاشیت تنظیم شود. برای PA و PC معمولاً چند ساعت در حدود ۸۰ تا ۱۲۰ درجه سانتیگراد لازم است.
برای قطعات با دیواره بسیار نازک، کدام ماده شاخص جریان مذاب بهتری دارد؟
گریدهای پرجریان PP و PE معمولاً MFI بالاتری دارند و جدار نازک را راحتتر پر میکنند. PC و PMMA ویسکوزیته بالاتری دارند و به فشار و دمای بیشتری نیاز دارند.
